Dans la supply chain de la grande distribution, la performance ne se mesure pas uniquement au nombre de palettes expédiées. Elle se joue dans la capacité à livrer le bon magasin, au bon moment, avec le bon assortiment, tout en maîtrisant les coûts, l’énergie et les conditions de travail. C’est précisément dans cette équation que s’inscrit l’organisation logistique de Carrefour autour de ses sites de Poupry et de Saran.
Ces deux implantations illustrent une évolution désormais incontournable : l’entrepôt n’est plus un simple lieu de stockage. Il devient un nœud technologique, piloté par la donnée, où les flux physiques et numériques avancent au même rythme. Automatisation, préparation mécanisée, traçabilité et optimisation des tournées s’y combinent pour absorber les volumes de la grande distribution.
Pourquoi Poupry et Saran sont stratégiques pour Carrefour
Le positionnement géographique de ces plateformes constitue un premier avantage. Installées dans le Centre-Val de Loire, à proximité des grands axes routiers et du bassin logistique orléanais, elles peuvent desservir efficacement une large partie du territoire français. Dans un réseau de distribution, quelques dizaines de kilomètres gagnés sur les trajets se transforment rapidement en heures d’exploitation et en coûts évités.
Le site de Poupry, situé au nord d’Orléans, s’inscrit dans cet environnement logistique particulièrement dense. Il bénéficie de la proximité de l’autoroute A10, axe majeur entre Paris, le sud-ouest et la façade atlantique. Saran, au nord de l’agglomération orléanaise, complète ce maillage grâce à une implantation elle aussi connectée aux principaux corridors routiers.
Pour Carrefour, l’enjeu est de faire travailler ces plateformes en complémentarité avec les autres entrepôts du réseau. Les produits frais, l’épicerie, le non-alimentaire ou encore les références destinées au e-commerce ne répondent pas aux mêmes contraintes. Un carton de conserves peut supporter plusieurs manipulations. Une barquette de produits frais, beaucoup moins. L’automatisation doit donc être adaptée à la nature des flux, et non plaquée comme une solution universelle.
Une automatisation pensée pour la complexité de la grande distribution
Un entrepôt de grande distribution ne prépare pas seulement des commandes homogènes. Il doit composer avec des milliers de références, des rotations très différentes, des promotions, des changements de planogrammes et des contraintes propres à chaque magasin. Le défi ne consiste donc pas simplement à déplacer plus vite des palettes. Il faut orchestrer une multitude de décisions opérationnelles.
Dans ce contexte, l’automatisation peut intervenir à plusieurs niveaux :
-
réception et identification des unités logistiques ;
-
mise en stock et adressage dynamique des produits ;
-
stockage automatisé de palettes ou de bacs ;
-
préparation de commandes au colis, à la couche ou à la palette ;
-
consolidation des commandes par magasin ;
-
tri, contrôle et expédition vers les quais de chargement.
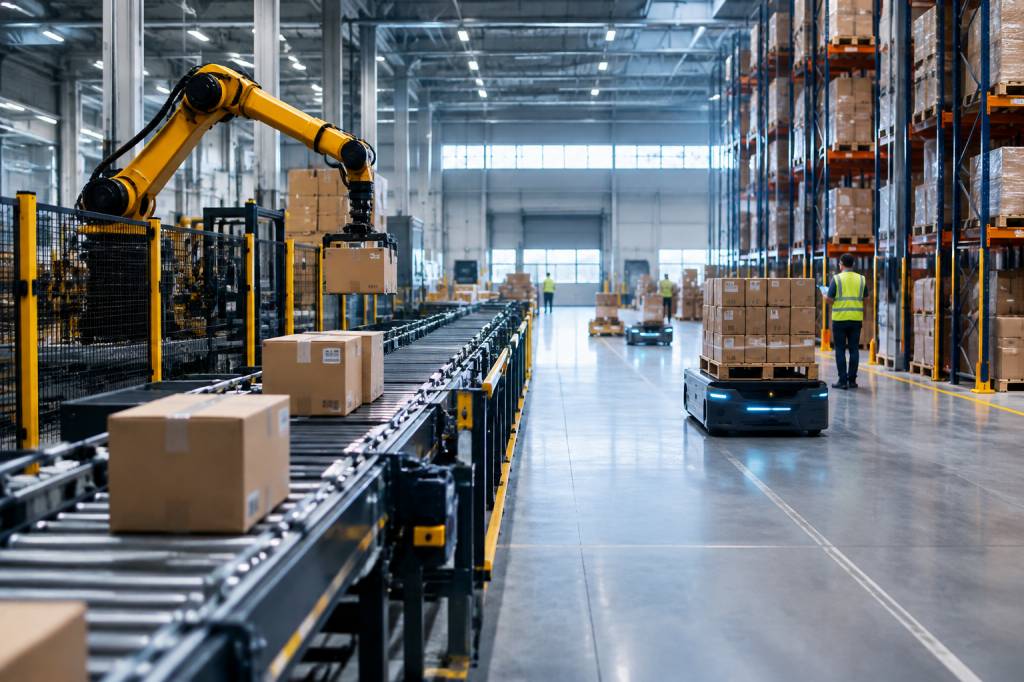
Selon les zones et les catégories de produits, les équipements peuvent associer convoyeurs, trieurs, systèmes de stockage automatisé, robots de manutention, postes de préparation ergonomiques et logiciels de supervision. Dans certains environnements, des AGV peuvent assurer le transport autonome de palettes entre les zones. Des AMR, plus flexibles, peuvent quant à eux accompagner les opérateurs ou déplacer des bacs selon les besoins du moment.
La nuance entre les deux est importante. L’AGV suit généralement des itinéraires définis et répond bien aux flux répétitifs. L’AMR s’appuie sur des capteurs et une cartographie pour adapter sa trajectoire. Dans un entrepôt où les volumes changent au fil de la journée, cette souplesse peut faire la différence.
Le rôle central du logiciel dans les plateformes Carrefour
La partie la plus visible de l’automatisation reste souvent le robot ou le convoyeur. Pourtant, la performance réelle se trouve dans le logiciel. Sans système d’exécution logistique cohérent, les équipements automatisés risquent de fonctionner comme des îlots indépendants.
Le WMS, ou système de gestion d’entrepôt, enregistre les produits, les emplacements, les quantités et les priorités. Il dialogue avec les outils de gestion de Carrefour et transmet les ordres aux équipements. Le WCS, de son côté, supervise les installations automatisées : convoyeurs, élévateurs, trieurs et machines de stockage. Lorsque ces briques communiquent correctement, l’entrepôt peut ajuster ses décisions en fonction des commandes à préparer et des contraintes de transport.
Un exemple simple permet de comprendre l’intérêt de cette orchestration. Un magasin doit recevoir une palette promotionnelle avant l’ouverture du week-end. Le système peut prioriser les références concernées, organiser leur séquence de préparation, réserver un emplacement dans la zone d’expédition et intégrer la palette au plan de chargement. La technologie ne remplace pas la décision opérationnelle ; elle permet de l’exécuter avec davantage de précision.
La donnée joue également un rôle dans la maintenance. Les arrêts imprévus d’un trieur ou d’un convoyeur peuvent désorganiser plusieurs heures de production. En surveillant les températures, les vibrations, les cycles ou les temps de fonctionnement, les équipes peuvent détecter des signes d’usure et intervenir avant la panne. Dans un entrepôt automatisé, la maintenance prédictive n’est pas un gadget : c’est une assurance contre l’effet domino.
Préparer plus vite, mais surtout préparer juste
Dans la grande distribution, une commande incomplète ou mal préparée ne reste pas confinée à l’entrepôt. Elle peut provoquer une rupture en rayon, une réception supplémentaire, une facture rectificative et un mécontentement du magasin. La qualité de préparation est donc aussi importante que la cadence.
Les solutions automatisées contribuent à limiter les erreurs grâce à l’identification par code-barres, à la lecture automatisée et au contrôle des unités. Les systèmes peuvent vérifier la cohérence entre le produit attendu et le produit prélevé. Ils peuvent également contrôler le poids d’un colis ou détecter une anomalie dans une séquence de préparation.
Cette précision devient particulièrement utile pour les commandes multi-références. Un entrepôt alimentaire peut devoir regrouper, pour un même magasin, des produits secs, des boissons, des articles d’hygiène et des références saisonnières. Chaque famille possède ses propres contraintes de stockage et de manutention. La constitution de la palette doit aussi respecter une logique de stabilité : les produits lourds en bas, les plus fragiles en haut. La robotisation peut accélérer le geste, mais elle doit surtout respecter cette logique physique très concrète.
Car une palette mal construite est un peu comme une supply chain sans plan S&OP : elle avance, mais personne ne sait vraiment comment elle va finir.
La complémentarité entre automatisation et opérateurs
L’automatisation des sites de Poupry et de Saran ne signifie pas nécessairement la disparition du travail humain. Dans les plateformes modernes, les opérateurs restent indispensables pour superviser les flux, traiter les exceptions, contrôler la qualité et intervenir sur les situations non prévues par les algorithmes.
Les métiers évoluent toutefois. Le préparateur peut être assisté par un système de guidage, un poste ergonomique ou un robot mobile. Le cariste peut se concentrer sur les flux qui nécessitent encore une intervention manuelle. Le technicien de maintenance doit maîtriser des équipements mécaniques, électriques et informatiques. Le responsable d’exploitation, lui, analyse des indicateurs en temps réel au lieu de piloter uniquement à partir des résultats de la veille.
Cette transformation peut améliorer les conditions de travail en réduisant les déplacements inutiles, le port de charges répétitif et les postures contraignantes. Elle doit néanmoins être accompagnée. Un nouvel équipement ne devient performant que si les équipes comprennent son fonctionnement, ses limites et les procédures à suivre en cas d’alerte.
La question de l’ergonomie reste d’ailleurs centrale. Même dans un entrepôt largement automatisé, certaines tâches manuelles persistent : ouverture de colis, contrôle, filmage, traitement des retours ou gestion des produits atypiques. Exosquelettes, postes réglables et outils d’assistance peuvent compléter la robotisation sur ces activités.
Une performance qui se mesure sur plusieurs indicateurs
Pour évaluer l’efficacité d’une plateforme logistique Carrefour, il serait réducteur de regarder uniquement le nombre de colis traités par heure. La performance doit être observée sous plusieurs angles :
-
productivité par opérateur et par zone ;
-
taux de service vers les magasins ;
-
taux d’erreur et de litige ;
-
respect des horaires de départ ;
-
occupation des espaces de stockage ;
-
disponibilité des équipements automatisés ;
-
consommation énergétique par unité traitée ;
-
accidents, troubles musculosquelettiques et absentéisme.
Cette vision globale est essentielle. Une installation peut afficher une cadence impressionnante tout en générant des coûts élevés de maintenance ou une consommation énergétique excessive. À l’inverse, une solution légèrement moins rapide peut offrir une meilleure disponibilité et une plus grande stabilité au quotidien.
Le véritable indicateur est donc la performance utile : celle qui permet de livrer les magasins dans les délais, avec un niveau de qualité constant et un coût maîtrisé. Dans la distribution, la régularité bat souvent le spectaculaire.
Automatisation et décarbonation de la supply chain
Les plateformes de Poupry et de Saran s’inscrivent également dans les enjeux de décarbonation de la supply chain. L’automatisation peut contribuer à réduire certains déplacements internes, à optimiser le remplissage des supports et à limiter les erreurs qui entraînent des transports ou des manipulations supplémentaires.
La réduction de l’empreinte environnementale dépend toutefois de la conception globale du site. Un convoyeur plus efficace ne compense pas forcément une mauvaise organisation des tournées. L’analyse doit intégrer l’énergie consommée par les installations, le chauffage et l’éclairage, mais aussi les kilomètres parcourus entre l’entrepôt, les plateformes intermédiaires et les magasins.
Le pilotage des flux peut aider à regrouper les expéditions, à mieux synchroniser les départs et à réduire les trajets à vide. Les données issues du WMS et du transport management system permettent de rapprocher les commandes préparées des capacités disponibles dans les camions. Cette coordination est particulièrement précieuse lorsque les horaires de réception des magasins sont stricts.
Dans les années à venir, la question sera aussi celle de la sobriété numérique. Plus de capteurs, plus de robots et plus de données peuvent améliorer la performance, mais ils augmentent aussi la complexité des infrastructures. La supply chain devra apprendre à automatiser avec discernement.
Les points de vigilance pour un réseau automatisé
L’automatisation apporte des gains importants, mais elle impose une discipline opérationnelle. Plusieurs risques doivent être anticipés.
Le premier concerne la dépendance à un équipement critique. Si une zone automatisée concentre une grande partie du débit, son arrêt peut bloquer toute la chaîne. Il faut donc prévoir des modes dégradés, des itinéraires alternatifs et des procédures de reprise.
Le deuxième touche à la cybersécurité. Les équipements de manutention communiquent avec les systèmes d’information de l’entreprise. Une attaque visant le WMS, le réseau industriel ou les interfaces de supervision peut perturber les expéditions aussi sûrement qu’une panne mécanique. La segmentation des réseaux, la gestion des accès et la surveillance des événements deviennent des éléments à part entière de la sûreté logistique.
Le troisième concerne la capacité d’évolution. Les assortiments changent, les volumes e-commerce progressent et les habitudes des consommateurs se transforment. Une installation conçue pour un seul scénario peut rapidement devenir un frein. Les sites doivent privilégier les architectures modulaires, capables d’ajouter des postes, des robots ou des capacités de stockage sans reconstruire toute l’exploitation.
Poupry et Saran, un laboratoire à l’échelle du réseau
L’intérêt des plateformes Carrefour de Poupry et de Saran dépasse leur seule activité quotidienne. Elles illustrent la manière dont un distributeur peut faire évoluer son modèle logistique en combinant implantation géographique, automatisation et pilotage par la donnée.
Le défi consiste à trouver le bon équilibre entre standardisation et adaptation locale. Les processus doivent être suffisamment communs pour être pilotés à l’échelle du réseau, mais assez flexibles pour répondre aux particularités des produits, des magasins et des territoires. C’est cette capacité d’ajustement qui différencie une automatisation utile d’une simple accumulation de machines.
Dans un secteur où chaque rupture en rayon peut devenir visible en quelques minutes, la performance logistique se construit loin des projecteurs. Elle se joue dans une adresse correctement renseignée, une palette stable, un convoyeur disponible, un opérateur bien formé et une décision prise assez tôt pour éviter l’urgence.
À Poupry comme à Saran, l’automatisation ne remplace donc pas la stratégie supply chain. Elle lui donne des moyens supplémentaires. Le robot transporte, le logiciel orchestre, l’opérateur arbitre et le réseau apprend. C’est cette combinaison, plus que la technologie prise isolément, qui permet à Carrefour de renforcer la fiabilité et la performance de ses flux de distribution.